简易牛角连接器焊接指引炉温焊盘对位防翘曲虚焊规范
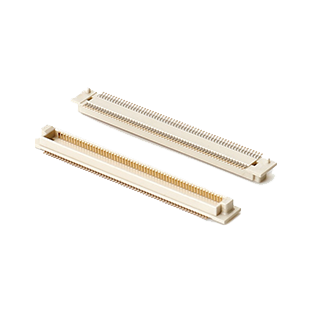
简易牛角连接器(DC3简牛)分为直针、弯针、贴片SMT款,广泛用于工控PCB、驱动板、排线信号对接。胶壳多为PA66,不耐长时间高温,针脚细、排布密集,很容易出现对位偏移、胶壳翘曲、虚焊、连锡,下面从焊盘设计、贴片对位、炉温曲线、防翘曲管控、虚焊改善、检验要点完整说明。
一、前期焊盘与钢网设计规范
1.通孔直针/弯针简牛
焊盘孔径比针脚外径大0.1~0.2mm,焊盘宽度不宜过大,相邻焊盘预留足够阻焊距离,降低连锡风险;焊盘长度兼顾上锡爬升,不要过长。阻焊开窗清晰,避免绿油侵占焊盘造成上锡不良。
2.SMT贴片简牛
焊盘与端子接触面匹配,焊盘延伸长度适中,两侧预留散热空间;钢网开口按端子焊盘缩小5%~10%,减少锡膏量,防止锡膏过多爬至胶壳根部,高温把塑胶烫变形。
钢网厚度常规0.12mm,密集针位选用0.10mm薄钢网,控制锡膏总量,是减少连锡、胶壳烫坏的基础。
二、贴片对位管控
1.定位基准:优先选用PCB板角定位孔+连接器本体外框视觉定位,不要只依靠针脚定位,针脚轻微偏斜就会识别偏移。
2.方向识别:区分卡扣方向、针标识,避免反向贴装;简牛胶壳不对称,贴反会直接报废。
3.贴装压力:贴装压力调至刚好让端子贴合焊盘,压力过大容易压弯针脚、挤压胶壳,胶壳受力后内部产生应力,过炉后翘曲;压力偏小,端子浮起,后续虚焊。
4.来料检查:上线前抽检针脚平整度,针脚歪斜、高低针提前剔除,歪斜针脚对位后容易单边接触、虚焊。
三、回流焊炉温曲线管控(重点,PA66胶壳耐温上限)
简易牛角胶壳多为改性PA66,峰值温度不能过高,高温停留时间要缩短,防止胶壳软化、翘曲、变形、端子脱出。
预热段:150~180℃,时长60~90s,升温速率≤2℃/s,缓慢升温,让PCB、胶壳、锡膏同步受热,减少温差应力,抑制胶壳翘曲。
恒温段:180℃左右,活化锡膏,去除PCB局部温差。
回流段:峰值温度240~250℃,230℃以上高温区间停留控制在30~45s以内;不建议峰值超过255℃。
>
>注意:普通经济型简牛胶壳耐温偏弱,峰值温度取偏低值;镀金耐高温款可适当放宽。
-冷却段:冷却速率控制在1~3℃/s,快速但不骤冷,骤冷会让塑胶和PCB收缩不一致,引发翘曲。
通孔手焊款:烙铁温度320~360℃,单点焊接时间控制在2~3s,一个点位不要反复长时间烫焊,避免胶壳熔化。
四、防翘曲专项对策
简牛翘曲主要诱因:胶壳与PCB热膨胀系数差异、高温停留太久、贴装压力过大、PCB本身变形。
1.炉内支撑:PCB薄板材、大板过炉时,使用载具托盘,托住连接器周边区域,限制胶壳自由形变;多拼板在简牛附近增加工艺支撑点。
2.减少吸热:锡膏不要过量,锡膏堆积在胶壳根部会持续导热,加速塑胶软化;钢网开口严格管控。
3.选型区分:高温工况选用加玻纤改性PA66胶壳,普通非玻纤款耐热差,更容易翘曲。
4.出板时效:出炉后放在平整防静电台面自然冷却,不要立刻堆叠、挤压,冷却定型后再流转检验。
5.拼板设计:拼板分割线远离简牛位置,分板应力也会拉扯连接器造成翘曲、端子松动。
五、虚焊、假焊、连锡改善规范
虚焊常见原因
锡膏量不足、端子镀层氧化、焊盘污染、针脚高低差、回流温度不够、升温过快锡膏提前干化。
对策:
1.来料抽检端子镀层,镀金层不良、氧化发黑的批次隔离;储存保持防潮防静电,开封尽快用完。
2.锡膏管控回温、搅拌,避免锡膏发干;印刷后尽快贴装,不要长时间放置。
3.炉温定期校验,测温板跟随产品测温,不要只依靠设备设定值。
4.出现高低针,调整贴装高度,或者更换来料连接器。
连锡短路
锡膏过多、焊盘间距过小、钢网开口偏大、升温慢锡膏坍塌。
对策:缩小钢网开口,降低峰值前升温斜率,必要时在相邻焊盘增加阻焊坝。
六、通孔简牛手工焊/波峰焊补充规范
波峰焊简牛:
1.选用耐高温胶壳,波峰温度250~260℃,浸锡时间≤3s;
2.载具遮蔽胶壳主体,只露出针脚,防止高温波峰冲刷塑胶;
3.助焊剂选用低固含量型,减少助焊剂残留腐蚀镀层。
手工烙铁焊接:先预上锡,对准针脚后快速点焊,一个针脚单次焊接不超过3秒;焊完不要触碰胶壳,待冷却再移动。
七、检验标准
1.对位:端子全部落在焊盘区域,无偏移、无浮起,胶壳无倾斜。
2.上锡:锡膏包裹端子根部,形成光亮均匀焊锡圆角,无冷焊、无未润湿、无空洞。
3.本体:胶壳无熔化、无鼓包、无翘曲变形,端子无松动脱出。
4.电气:导通测试,相邻针脚无短路,接触电阻稳定。
八、常见不良快速排查
1.胶壳翘曲变形:峰值温度过高、高温时间太长、无载具支撑、锡膏堆在胶壳根部→下调炉温、缩短高温时长、加装托盘
2.局部虚焊:针脚高低差、锡膏发干、预热不足→分选来料、管控锡膏生命周期、校准炉温
3.针脚偏移贴歪:视觉定位偏差、静电吸附、贴装压力异常→重新校准视觉、开启离子风机、降低贴装压力
4.连锡短路:钢网开口过大、锡膏量多→优化钢网,减少锡膏供给
5.端子脱落:胶壳熔化、焊接时间过长→缩短高温接触时长,更换高耐温胶壳版本

 东莞市裕奇精密电子有限公司