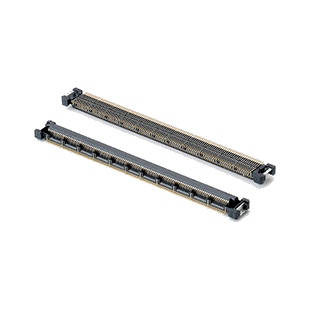
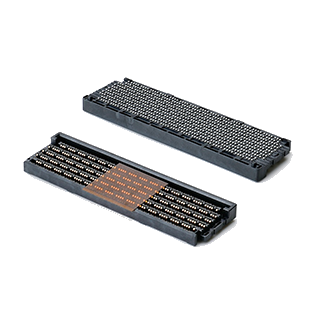
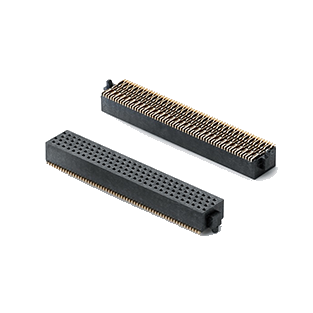
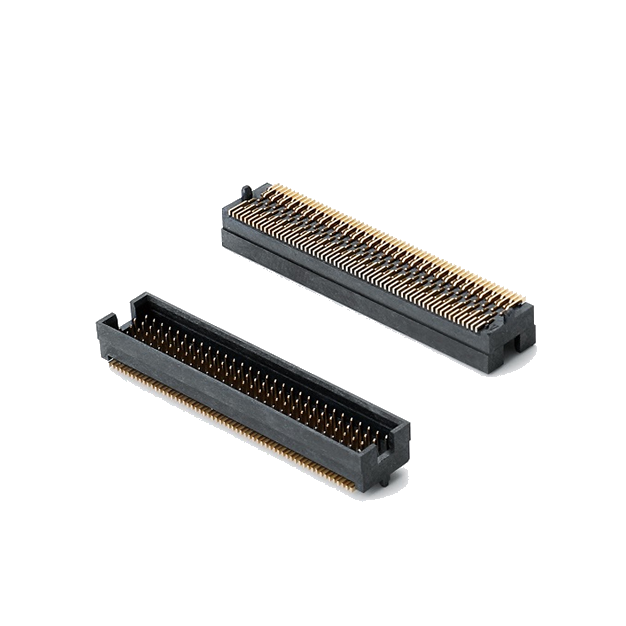
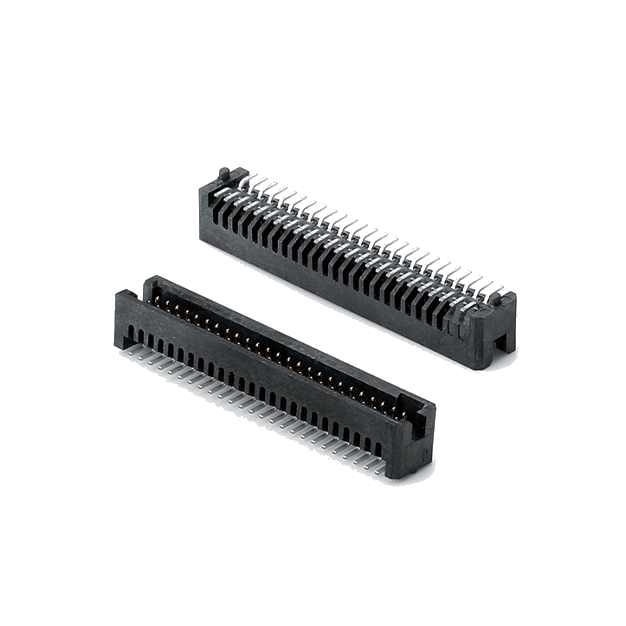
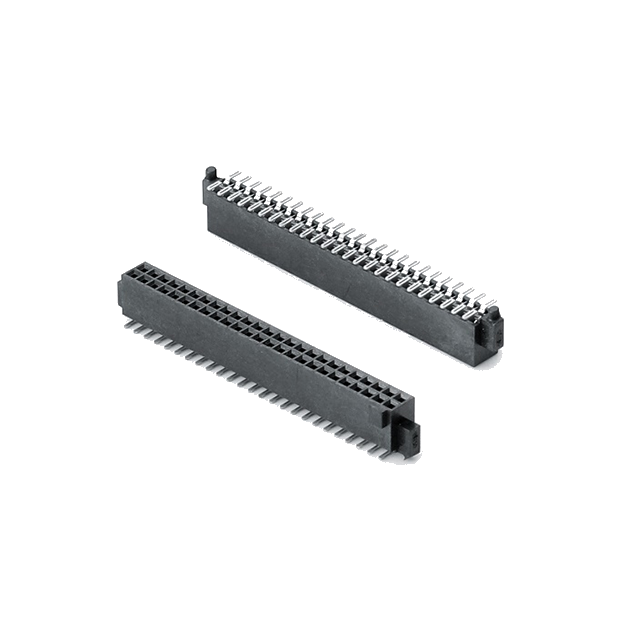
板对板连接器是连接两块电路板、实现信号与电源传输的关键器件,广泛应用于智能手机、平板电脑、智能穿戴、汽车电子及各类工业设备。随着产品向轻薄化、小型化发展,板对板连接器的引脚间距不断缩小,焊接难度相应提升。SMT(表面贴装)工艺作为目前主流的贴片方式,其焊接质量直接影响连接器的可靠性。本文从工艺流程、关键参数与常见缺陷三方面,对板对板连接器的SMT贴片焊接注意事项进行梳理。
一、焊接前的准备工作
板对板连接器引脚细密、间距小,焊接前需关注两件事:一是焊盘设计与PCB表面处理的一致性,焊盘尺寸、间距应与连接器封装匹配,表面采用沉金、镀锡等工艺,保证可焊性;二是物料的防潮与存储,连接器多为塑料与金属复合结构,需按物料湿度敏感等级(MSL)控制存储条件,开封后及时使用,必要时进行烘烤,防止回流焊时发生"爆米花"现象导致塑体开裂。
二、钢网与锡膏选用
钢网开孔是控制焊锡量的关键环节。板对板连接器引脚较细,钢网开孔应结合焊盘实际尺寸设计,既要保证足够的焊料润湿,又要避免锡量过多引发连锡。厚度方面,一般选取0.10mm至0.12mm的钢网,具体需根据引脚间距与设计要求确定。
锡膏的选择同样重要,应使用与元件及焊盘匹配的合金成分与粒径,细引脚连接器宜选用颗粒较细的锡膏,以保证印刷精度与焊接一致性。印刷环节需定期检查刮刀压力、印刷速度与脱模速度,确保锡膏厚度均匀、位置准确。
三、贴装与回流焊工艺
贴装精度直接关系焊接质量。板对板连接器引脚对位要求高,贴片机需选用合适的吸嘴与夹持方式,避免取放过程中元件偏移或损伤;贴装压力需适中,防止压坏引脚或造成移位。
回流焊是决定焊接可靠性的核心工序。板对板连接器多为无铅工艺,温区设置应遵循锡膏厂商建议的温度曲线,合理控制预热区、保温区、回流区与冷却区的温度与时间。预热速度不宜过快,避免元件两端温差过大;峰值温度与回流时间需控制在合适范围,既保证焊料充分润湿,又防止连接器塑体与端子受热损伤。
四、常见焊接缺陷及预防
板对板连接器SMT焊接常见缺陷主要包括连锡、虚焊、桥接与元件偏移。连锡多由锡量过多、钢网开孔偏大或贴装偏移引起,可通过优化开孔设计与贴装精度改善;虚焊与立碑则与焊盘热容量差异、锡膏活性及温区设置相关,需调整温度曲线并保证焊盘可焊性一致;元件偏移除贴装精度因素外,回流焊时热风不均匀也可能加剧,应检查炉温均匀性与传送速度。
五、焊接后的检查与管控
焊接完成后,宜通过AOI(自动光学检测)对引脚焊接情况进行检查,识别连锡、少锡、偏移等缺陷;对可靠性要求较高的产品,可结合X-ray检测确认引脚内部焊点质量,并辅以电气测试验证接触可靠性。同时应建立工艺参数记录与首件确认制度,将关键参数固化,保证批量生产的一致性。
结语
板对板连接器的SMT贴片焊接是一项对精度与稳定性要求较高的工艺。从物料管理、钢网锡膏选用,到贴装回流、缺陷防控与质量检测,每个环节都需严格控制。只有工艺参数设定合理、过程管控到位,才能获得稳定可靠的焊接质量,为电子产品的长期稳定运行提供保障。
 东莞市裕奇精密电子有限公司